产品选型指南
Product Selection Guide
铸造材料的选型不是"越贵越好",而是要与铸件材质、熔炼设备、造型工艺与原砂条件匹配。同一款增碳剂,在 1 吨中频炉与 3 吨冲天炉上的吸收率可能相差 10 个百分点;同一牌号球化剂,处理低硫铁液与高硫铁液的效果也完全不同。本指南按"材质 → 工艺 → 材料"的顺序给出选型路径与参考加入量,供采购与技术部门对照使用。表中数据为常规工况经验值,实际以试打验证为准。
① 按铸件材质与工艺选型总表
| 铸件类型 / 典型牌号 | 熔炼与铁液处理 | 造型 / 制芯材料 | 浇注与后处理 |
|---|---|---|---|
| 灰铸铁 HT200 ~ HT300 |
增碳剂(石墨化或石油焦)、除渣剂、孕育剂(硅钡 / 硅锶)、锰铁、硅铁 | 粘土砂线:水洗石英砂;树脂砂线:擦洗砂 + 呋喃树脂 | 铸造涂料、陶瓷过滤片、铸造冒口 |
| 球墨铸铁 QT400 ~ QT700 |
球化剂(稀土镁硅铁)、孕育剂(硅钡 / 稀土)、低硫增碳剂、除渣剂 | 擦洗砂 + 呋喃树脂自硬;复杂砂芯用覆膜砂 | 陶瓷过滤片、冒口套、铸造涂料 |
| 碳钢 / 低合金钢 ZG230-450 等 |
增碳剂、铝或硅钙脱氧、铬铁 / 钼铁 / 镍板按牌号配加 | 宝珠砂或铬铁矿砂面砂 + 酯硬化碱酚醛树脂 | 铸钢涂料、保温冒口、陶瓷过滤片 |
| 高锰钢 ZGMn13 系列 |
高碳锰铁、增碳剂、脱氧剂 | 镁橄榄石砂(避免 SiO₂ 与 MnO 反应粘砂) | 碱性或中性涂料、冒口 |
| 高铬 / 耐热合金铸铁 | 铬铁、钼铁、铜、增碳剂 | 铬铁矿砂面砂、覆膜砂芯 | 高耐火度涂料、过滤片 |
| 消失模铸造 | 增碳剂、球化剂 / 孕育剂(同对应材质) | EPS 模样 + 消失模专用涂料(强度与透气兼顾) | 负压浇注、专用涂料 |
| 树脂自硬砂线 | — | 擦洗砂 + 呋喃树脂 + 磺酸类固化剂 | 醇基 / 水基涂料 |
| 壳型 / 壳芯线 | — | 覆膜砂(热法酚醛树脂覆膜) | 涂料、冒口套 |
* 表中为常规配置,实际需结合铁液硫磷含量、铸件壁厚与生产节拍调整;我司可按工况出具具体牌号建议。
② 熔炼环节选材要点
▍增碳剂:先看硫,再看吸收率
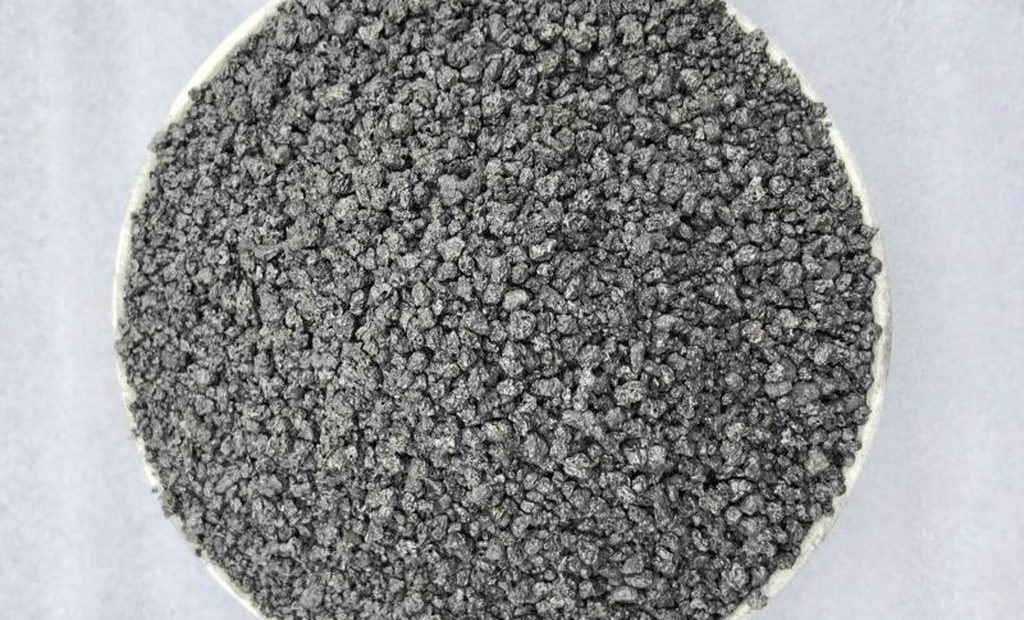
- ✓石墨化增碳剂:固定碳 ≥98%,硫 ≤0.05%,吸收率 85%~95%。适合球墨铸铁、高品质灰铸铁与对硫敏感的材质
- ✓石油焦增碳剂:固定碳 95%~98%,硫 0.3%~0.5%,吸收率 75%~85%。性价比高,用于普通灰铸铁;球铁使用前需核算硫的带入量
- ✓粒度选择:中频炉常用 1~5mm;包内或随流增碳用 0.5~3mm 细粒,熔解更快
- ✓使用要点:炉料熔清后加入,出炉温度保持 ≥1450℃ 并充分搅拌,分批加入比一次投入吸收率高
▍球化剂:牌号由铁液硫含量决定
- ✓常规稀土镁硅铁:Mg 5%~8%、Re 1%~3%,适用于多数灰铸铁转球铁的现场条件
- ✓低稀土牌号:铁液硫 ≤0.02%、处理温度较高时选用,可减少稀土夹杂与夹渣缺陷
- ✓处理工艺:盖包法(吸收稳定、镁光少)、冲入法(操作简单)、喂丝法(配包芯线,适合自动化产线)
- ✓加入量:一般为铁液量的 1.0%~1.6%,原铁液硫高、温度低时需上调;处理后应在 8~12 分钟内浇注完毕,防止球化衰退
▍孕育剂:按铸件壁厚与缺陷类型选
- ✓硅钡孕育剂:抗衰退能力强,适合厚大件与球墨铸铁,孕育效果持续时间长
- ✓硅锶孕育剂:抑制白口、改善石墨形态,适合薄壁灰铸铁件(如缸体、制动盘)
- ✓稀土孕育剂:用于球铁二次孕育,可有效抑制球化衰退与石墨畸变
- ✓加入量:炉前孕育 0.3%~0.6%,随流孕育 0.1%~0.2%,总孕育量不宜过高以免增大收缩
▍除渣剂与铁合金
- ✓除渣剂:膨润土基或珍珠岩基,加入量 0.3%~0.8%,撒布后成膜聚渣,便于整片扒除、减少夹渣
- ✓铁合金:锰铁、硅铁、铬铁、钼铁、镍板、铜等按目标牌号配加;收得率参考 —— Mn 80%~90%、Cr 90%~95%、Si 85%~95%,需按实际炉况修正
③ 造型制芯材料选型
| 工艺线 | 推荐砂种与粒度 | 粘结 / 配套材料 | 选型要点 |
|---|---|---|---|
| 粘土砂(湿型) | 水洗石英砂 50/100、70/140 目 | 膨润土、煤粉、淀粉 | 成本优先;含泥量 ≤0.5%,粒形偏圆流动性好 |
| 树脂自硬砂 | 擦洗砂 30/50、40/70 目(含泥 ≤0.3%) | 呋喃树脂 1.2%~1.8%、磺酸固化剂 | 含泥量每降低 0.1%,树脂用量可降 5%~10% |
| 覆膜砂壳芯 | 覆膜砂 70/140、100/200 目 | 热法酚醛树脂覆膜砂 | 复杂砂芯(水套、气道)优先,关注发气量与强度 |
| 大型铸钢件 | 宝珠砂或铬铁矿砂面砂 | 酯硬化碱酚醛树脂、碱性涂料 | 防粘砂与激冷兼顾;宝珠砂可回用、综合成本低于铬矿砂 |
| 高锰钢件 | 镁橄榄石砂 | 中性 / 碱性涂料 | 避免 SiO₂ 与 MnO 反应生成低熔点化合物造成粘砂 |
④ 常见缺陷 → 材料对策对照表
| 缺陷现象 | 常见原因 | 材料对策 |
|---|---|---|
| 气孔、针孔 | 型砂与树脂发气量高、原砂含泥或水分偏高、涂料透气性不匹配 | 改用低发气覆膜砂或树脂;控制树脂加入量;原砂烘干;选用透气性与涂层厚度匹配的涂料 |
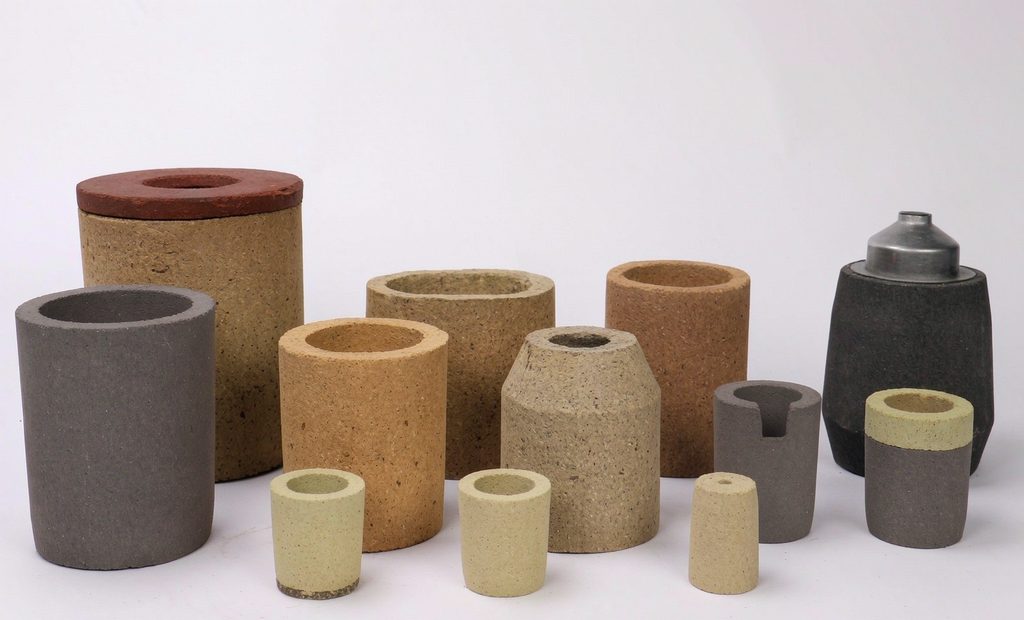
| 缩孔、缩松 | 冒口补缩能力不足、冒口位置不当 | 按模数选配铸造冒口或发热冒口套,提高冒口补缩效率 |
| 球化不良、球化衰退 | 球化剂牌号与加入量不匹配、处理温度低、原铁液硫高、浇注等待时间长 | 调整球化剂 Mg / Re 与加入量;改用喂丝法提高吸收稳定性;缩短处理后至浇注的时间 |
| 白口、麻口 | 孕育不足、薄壁处冷速过快、Mn / Cr 含量偏高 | 选用硅锶或硅钡孕育剂并采用随流孕育;复核 Mn、Cr 配加量 |
| 粘砂(化学 / 机械) | 砂耐火度不足、涂料覆盖不到位、金属液渗透 | 改用铬铁矿砂、镁橄榄石砂或宝珠砂面砂;提高涂料涂覆厚度与耐火度 |
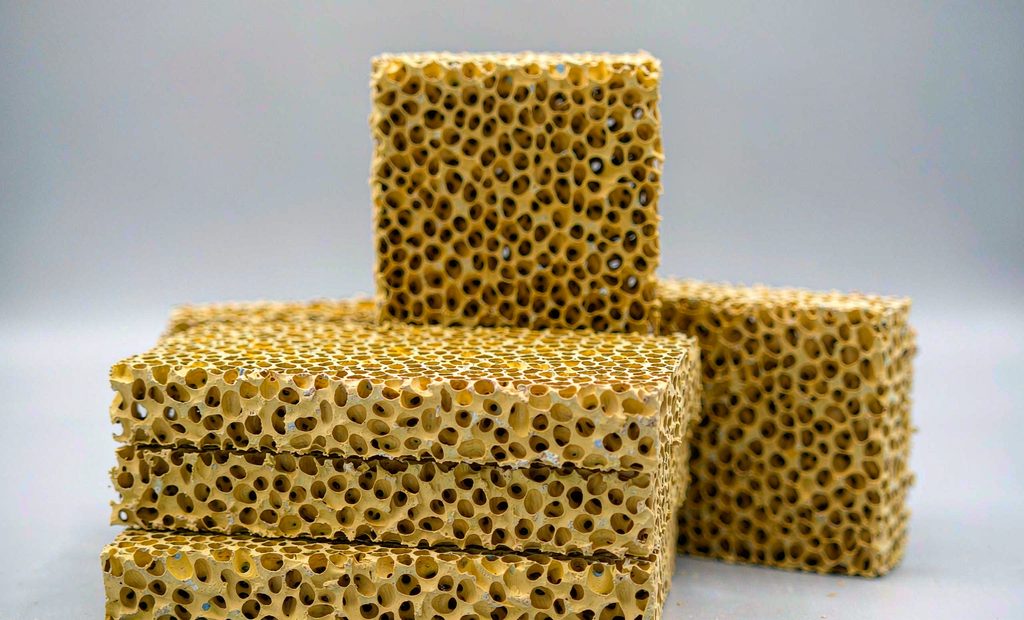
| 夹渣、夹杂 | 扒渣不净、浇注过程二次氧化 | 规范除渣剂用量与撒布时机;在浇注系统加装泡沫陶瓷过滤片 |
| 砂芯强度不足、断裂 | 树脂加入量偏低、原砂含泥量高、固化时间不足 | 以擦洗砂替代水洗砂;优化树脂与固化剂配比;调整起模时间 |
| 增碳不稳定、吸收率低 | 增碳剂粒度与加入时机不当、出炉温度偏低、一次投入量过大 | 调整粒度与加入方式;提高出炉温度;分批加入并充分搅拌 |
⑤ 选型前请准备的工况信息
- ✓铸件材质与牌号(如 HT250、QT450-10、ZGMn13)及主要壁厚
- ✓熔炼设备与容量(中频炉 1 吨 / 冲天炉)、出炉温度与处理温度
- ✓造型工艺(粘土砂 / 树脂自硬砂 / 覆膜砂 / 消失模)与原砂规格、含泥量
- ✓目前使用材料与加入量(如增碳剂 1.0%、球化剂 1.3%)
- ✓存在的缺陷现象与照片,以及月用量与交货节奏
温馨提示:以上信息提供得越完整,选型建议越准确。欢迎把当前配比与铸件缺陷情况发给我们,我司技术人员可免费出具选型与配比优化建议,并寄样试打对比吸收率、强度与发气量。
需要针对你的工况推荐材料与配比?
提供材质、炉型与现有配比,免费获取选型方案与报价